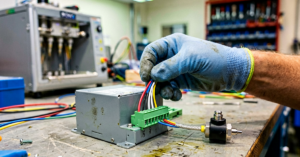
压电阀驱动器接线图详解:五线制(电源/控制信号/使能)与四线制接法逐根说明,附两种接法对照表、常见驱动器触发接口对照,以及使能悬空、信号没送到、压电陶瓷好坏判断等现场排查方法。
 2026-07-21
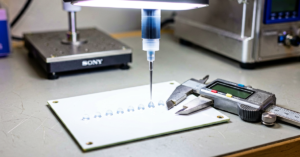
压电阀点胶参数按「先胶量、再频率、后一致性」的顺序调:电压50V、行程40μm、背压4~6bar、频率100Hz起步,CPK≥1.33、极差±10%内算稳。调参前先确认温度、气压、阀体清洁三个前提。附起步值速查表和忽大忽小、拉丝、不出胶速查。
2026-07-21
压电喷射阀可以点什么粘度的胶水? 做点胶的经常问:我的胶水粘度20000cps,压电阀能打吗? 直接给答案:主流压电喷射阀的适用粘度范围是 1-200000cps(厘泊),覆盖了90%以上的工业用胶。但"能打"和"打得稳"是两回事——粘度不同,电压、行程、供胶压力、要不要加热,整套参数都不一样。这篇
2026-07-21
点胶阀怎么选:先卡最小胶点直径和胶量精度,再卡节拍,最后卡粘度和填料。三类阀公开规格对比(螺杆阀±1%/气动280Hz/压电0.5nL·1000Hz)+ 三步选型法 + 三个常见误判,含诺信EFD、axxon 实测参数。
2026-07-21

压电喷射阀点胶参数怎么调?先分清这五个旋钮 压电喷射阀和普通点胶阀最大的区别:它靠压电陶瓷高频形变把胶水撞出去,不是靠气压推。所以参数调法跟传统阀是两套思路,用老办法硬套,越调越乱。 同样一台阀,参数调得好,胶点又小又稳,一致性能做到99%以上;调不好,拉丝、挂胶、散点全来了,良率直接掉。下面五个参
2026-07-21
“能不能别再手抄批次号了?仓库那边天天骂。” 去年我去一家做汽配的小厂,车间主任开口第一句就是这个。产线不算新,主控还是三菱FX3U,设备能跑,就是追溯做得像上个时代:工人拿笔记本记批次,班后再录Excel,抄错一个字符,后面全乱。 老板也不是没想过上MES,可预算卡得死。最后他们的要求很朴素:先把
2026-07-16
去年给一个做烘焙食品的客户造了一条全自动包装线。客户预算卡得很紧,进口方案报上去直接被老板打回来。我琢磨了一下,决定用国产PLC做全套控制,结果效果出奇的好。整个项目做下来比进口方案省了将近六万,而且运行快一年了没出过什么问题。 项目的规模 一条曲奇饼干自动包装线,从称重、充填、封口、打
2026-07-13
去年夏天接了个活,一个做钣金加工的老客户在群里喊我。他们厂新上了两台大族激光切割机,但是切割头和板材之间的随动调高系统总是三天两头报错,特别是切薄板的时候,割嘴离板材忽远忽近,切出来的料边上有毛刺,有几个工件直接报废了。 老板急啊,一台设备一天切不了几块板子,交货期全压在那儿。他找大族原厂报价,换一
2026-07-09
上个月底刚交付了一个豆制品厂的自动化改造项目,做豆腐的。今天有空,把整个经历写下来,给兄弟们做个参考。 客户是湖南的一家老豆腐坊,做了二十年手工豆腐。老板姓刘,五十多岁,三个儿子没一个愿意接班。工人也越来越难招——凌晨两点就得起来磨豆浆,一天站十几个小时,夏天车间里又闷又热。他说——"王工,再不改
2026-07-04
给混凝土搅拌站做了套自动配料系统——从手动拉铲到全自动PLC称重 2019年的时候,一个搞工程的朋友找上我,说他在郊区有个小型混凝土搅拌站,还是二十年前的老设备,手动配料的那种。每天累死累活打不了一百方,工人还嚷嚷要涨工资。 我到现场一看,好家伙,配料全靠工人拿铁锹铲——不,比那个稍微先进点
2026-07-02