去年给一家摄像头模组厂调试点胶机,客户说胶嘴总是滴胶,产品上时不时多出一坨胶,废品率直接干到5%。我拆开阀体一看,回抽参数根本没设,工程师之前直接用了默认值0。 说实话,这个坑我踩过不止一次。回抽(Suckback)是压电阀点胶里一个小细节,但没设好就是大麻烦。今天我把回抽参数怎么调一次性说清楚。
 2026-07-27
上个月给一个LED封装厂做技术支持,他们新进了一批高粘度导热硅脂,结果压电阀死活喷不出来,换了三个喷嘴口径都不行。我过去一看,问题出在胶水粘度和压电阀的匹配上。压电阀不是万能枪,什么胶都能喷,选错了匹配方案,再贵的阀也白搭。 低粘度胶水(300-3000 mPa·s)的匹配方案 这类胶水流动性好,比
2026-07-26
有次给客户调试一台在线式点胶机,压电阀喷射一直不稳定,胶点大小忽大忽小。换了撞针、洗了喷嘴都没用。后来一查,是驱动器的波形参数没匹配好。这个坑我踩过,今天聊聊压电阀驱动波形的几个关键参数。 压电阀驱动的三个核心参数 压电阀的核心是压电陶瓷叠堆,给它施加电压就会产生位移,驱动撞针开合。驱动波形不是简单
2026-07-26
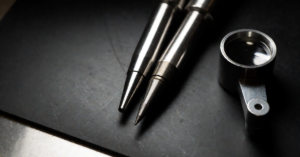
去年给一家手机摄像头模组厂做设备维护,客户反馈压电喷射阀用了不到两个月,点胶就开始出现散点、胶量忽大忽小。拆开一看,撞针头部已经磨出了一道明显的凹槽。换了个撞针,一切恢复正常。从那以后我就养成习惯,每次巡检都先看撞针状态。 撞针和喷嘴是什么材质?磨损是怎么发生的 现在主流的压电喷射阀,撞针头部和喷嘴
2026-07-26
上个月去上海参加SEMICON China 2026展会,看到好多国产压电阀厂家都在推半导体封装方案。和几个做封测的朋友聊下来,发现半导体行业对压电阀的需求正在快速增长——晶圆级封装、芯片底部填充、光刻胶涂布,每个环节都在提精度要求。 半导体封装为什么需要压电阀? 传统的气动喷射阀工作频率一般200
2026-07-25
上个月去一个电子厂处理设备故障,操作工说压电阀不出胶了,换了一个新的还是不行。我到现场一看,供气管路里全是水——气源干燥器滤芯半年没换过。换了个滤芯,问题解决了。 压电阀不出胶或者胶量变小,90%的情况不是阀坏了,而是某个环节出了问题。今天把最常见的原因和排查顺序整理一遍。 排查第1步:检查供气系统
2026-07-25
去年接了一个车载摄像头模组的点胶项目,用的环氧树脂胶,粘度2万cps左右。刚调好参数,打了几百个点就开始胶量变小、拉丝。折腾了两天,最后发现是温度没设对——胶水加热到35°C时流动性最好,但喷嘴温度低了,胶液一碰到喷嘴就变稠。 温度是压电阀点胶里最容易被忽略的参数,今天就把这个坑填上。 为什么温度对
2026-07-25

做点胶最怕什么?胶点忽大忽小,拖尾拉丝,喷到一半堵喷嘴。我见过一个兄弟调试了一整天,胶水换了三种,喷嘴换了两个,问题还是没解决。最后发现是参数没匹配好。今天我用自己的调试经验,把精密点胶的几个核心参数讲透。 一、先搞清楚胶水特性 不同胶水的粘度、触变性、温度敏感度都不一样,参数必须跟着胶水走。以常见
2026-07-24

上个月一个做点胶机的客户问我:”PLC怎么控制你们家的压电阀?我只会接电磁阀。”这个问题其实挺普遍——很多电工和PLC工程师习惯了继电器控制电磁阀的思路,遇到压电阀这种需要高压驱动的器件就不知道怎么接了。今天把这个过程拆开说清楚。 一、压电阀驱动方式和电磁阀完全不同 电磁阀是
2026-07-24

去年我给一个精密点胶项目选阀,供应商推了三种方案:压电阀、气动喷射阀、电磁阀。参数表看了一堆,装上现场一试,电磁阀根本达不到精度要求,最后还是老老实实换了压电阀。今天聊聊压电阀和电磁阀到底差在哪,选型时重点看哪几个参数。 一、驱动原理完全不同 电磁阀靠电磁铁吸合阀芯,响应时间一般在10-50ms,而
2026-07-24