
PLC控制压电阀接线,先确认PLC输出形式和驱动器是触发式还是模拟量式,再按断电查短路、接电源、接信号、接使能、共地、屏蔽六步走。脉冲触发用晶体管高速口发300到1500Hz,模拟量给0-10V控行程,回吸单独IO触发。接完空载验证再带阀,空跑200点、CPK≥1.33再量产。
 2026-07-24

PLC控制压电阀做多段点胶,配方切换的要点是分清参数归属:频率和点数存D寄存器用BMOV批量装载,驱动电压、脉宽、回吸在驱动器侧按换型单核对。换型后按空跑200点、单点50点CPK≥1.33、量产500点极差±10%验证,程序一行不改。
2026-07-24
压电阀和电磁阀的区别在哪?从驱动原理、控制信号、最小喷胶量(0.3~0.5nL)、持续频率与寿命五个维度对比,附选型五道关与省胶回本账,电磁阀够用的场景也讲清楚。
2026-07-24
去年做一条手机摄像头模组点胶线,客户说想换喷射阀,但不知道选压电式还是气动式。采购问了一圈:压电阀一套好几万,气动阀才几千块,选便宜的?我赶紧拦住了。 压电阀和气动阀虽然都叫”非接触式喷射阀”,但它们的工作原理、适用场景完全不同。选错了,省的钱全搭在废品和调试上。今天把两个的
2026-07-23
上个月一个做手机扬声器组装的朋友找到我,说他们的压电喷射阀点胶最近老出问题——散点、拉丝、偶尔还挂胶,废品率从2%飙到了8%。我到他现场一看,问题其实不复杂,但踩的坑很典型。今天把排查过程分享出来。 一、散点——先是喷嘴的问题 散点就是胶点不在预设位置落地,飘得到处都是。我们查了三件事: 喷嘴角
2026-07-23
去年给一个摄像头模组厂调点胶工艺,客户上来就说:”我们的压电阀点胶老是散,调了好几天了。”我过去一看,问题不大——100μm的喷嘴打8000cps的底部填充胶,确实吃力。换了200μm喷嘴,配合温度调到38°C,立马稳了。 喷嘴选型是压电阀调机第一步,也是最容易被忽视的一步。
2026-07-23
上个月给一家做3C组件的客户做了一套点胶系统。他们的生产线一天要换七八种产品,每种产品的点胶参数都不一样——胶量大小、喷射频率、点胶位置全不同。以前是靠人工在触摸屏上一个参数一个参数地改,经常出错,一个批次报废就是几千块。 后来我给他们做了个配方切换功能,用PLC+压电阀的方案,换产品只要在触摸屏上
2026-07-22

前段时间有个做自动化设备的兄弟问我:买了一把压电喷射阀,配什么驱动器好?我问他阀的参数知道吗?他说不知道。这就尴尬了——压电阀和驱动器不匹配,就好比好马配了个破鞍,再好的阀也喷不出效果。 今天专门聊聊压电阀驱动控制器的选型问题,三个核心参数搞明白了,就不会选错。 一、驱动电压——不是所有阀都用31
2026-07-22
做精密点胶的老铁都知道,压电阀这东西精贵,动不动就是大几千上万块。我有个客户做手机摄像头模组点胶,一条线上十几把压电阀,三天两头出问题——要么胶量不稳定,要么干脆不喷了。一开始他们以为是阀坏了要换新的,后来我一查,其实就是日常维护没做到位。 压电阀的故障,80%都是保养不当导致的,真正需要换阀芯的情
2026-07-22
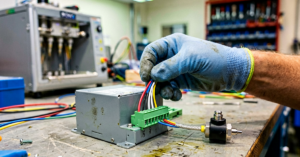
压电阀驱动器接线图详解:五线制(电源/控制信号/使能)与四线制接法逐根说明,附两种接法对照表、常见驱动器触发接口对照,以及使能悬空、信号没送到、压电陶瓷好坏判断等现场排查方法。
2026-07-21