去年做一条手机摄像头模组点胶线,客户说想换喷射阀,但不知道选压电式还是气动式。采购问了一圈:压电阀一套好几万,气动阀才几千块,选便宜的?我赶紧拦住了。 压电阀和气动阀虽然都叫”非接触式喷射阀”,但它们的工作原理、适用场景完全不同。选错了,省的钱全搭在废品和调试上。今天把两个的
 2026-07-23
上个月一个做手机扬声器组装的朋友找到我,说他们的压电喷射阀点胶最近老出问题——散点、拉丝、偶尔还挂胶,废品率从2%飙到了8%。我到他现场一看,问题其实不复杂,但踩的坑很典型。今天把排查过程分享出来。 一、散点——先是喷嘴的问题 散点就是胶点不在预设位置落地,飘得到处都是。我们查了三件事: 喷嘴角
2026-07-23
去年给一个摄像头模组厂调点胶工艺,客户上来就说:”我们的压电阀点胶老是散,调了好几天了。”我过去一看,问题不大——100μm的喷嘴打8000cps的底部填充胶,确实吃力。换了200μm喷嘴,配合温度调到38°C,立马稳了。 喷嘴选型是压电阀调机第一步,也是最容易被忽视的一步。
2026-07-23
上个月给一家做3C组件的客户做了一套点胶系统。他们的生产线一天要换七八种产品,每种产品的点胶参数都不一样——胶量大小、喷射频率、点胶位置全不同。以前是靠人工在触摸屏上一个参数一个参数地改,经常出错,一个批次报废就是几千块。 后来我给他们做了个配方切换功能,用PLC+压电阀的方案,换产品只要在触摸屏上
2026-07-22

前段时间有个做自动化设备的兄弟问我:买了一把压电喷射阀,配什么驱动器好?我问他阀的参数知道吗?他说不知道。这就尴尬了——压电阀和驱动器不匹配,就好比好马配了个破鞍,再好的阀也喷不出效果。 今天专门聊聊压电阀驱动控制器的选型问题,三个核心参数搞明白了,就不会选错。 一、驱动电压——不是所有阀都用31
2026-07-22
做精密点胶的老铁都知道,压电阀这东西精贵,动不动就是大几千上万块。我有个客户做手机摄像头模组点胶,一条线上十几把压电阀,三天两头出问题——要么胶量不稳定,要么干脆不喷了。一开始他们以为是阀坏了要换新的,后来我一查,其实就是日常维护没做到位。 压电阀的故障,80%都是保养不当导致的,真正需要换阀芯的情
2026-07-22
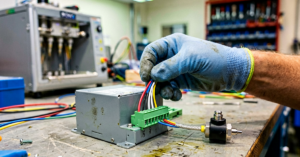
压电阀驱动器接线图,五线制和四线制接法详解 做点胶设备的客户问得最多的一个问题,就是驱动器怎么接线。接触多了你会发现,十个里有一半不是阀的问题,是线没接对——要么使能线悬空,要么模拟量信号没送进去,驱动器接了等于没接。 压电阀驱动器和电磁阀驱动不一样。压电陶瓷是电容性负载,驱动器得把24V电源升压成
2026-07-21

PLC控制比例阀(压电阀)的模拟量输出怎么接? PLC通过模拟量控制比例阀或压电阀,是精密控制的常见方案。但很多人第一次接的时候容易搞混几个关键点。 硬件连接 以西门子S7-1200 + 压电阀驱动器为例: PLC SM1232 AQ 模块 通道0 I+(棕色)→ 压电阀驱动器 VIN+(0-10V
2026-07-21
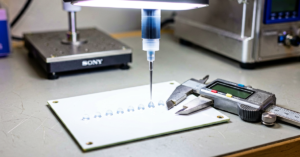
精密点胶工艺参数怎么调?从零到稳定的完整流程 精密点胶最怕的不是调不动,是今天调好了明天又变了。早上还均匀的胶点,下午就忽大忽小;换一批胶水,又得从头来一遍。 下面这套流程是我这些年调点胶工艺一直用的顺序:先把三个参数分清楚,再按"空跑→单点→连续→量产"四步走。照着做,至少能把调试时间从一两天压到
2026-07-21
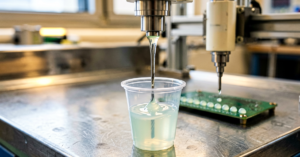
压电喷射阀可以点什么粘度的胶水? 做点胶的经常问:我的胶水粘度20000cps,压电阀能打吗? 直接给答案:主流压电喷射阀的适用粘度范围是 1-200000cps(厘泊),覆盖了90%以上的工业用胶。但"能打"和"打得稳"是两回事——粘度不同,电压、行程、供胶压力、要不要加热,整套参数都不一样。这篇
2026-07-21